

医薬品開発では、さまざまな課題に取り組む必要があります。
医薬品有効成分(API)のバイオアベイラビリティの問題を克服し、API の放出プロファイルを調整することで、高い有効性と安全性を達成する剤形やその製剤プロセスの開発は最重要課題の一つです。
このブログシリーズでは最適なドラッグデリバリーシステムのための製剤開発において注目すべき手法のホットメルトエクストルージョンと二軸スクリューエクストルーダーについて解説していきます。
初回は難溶性原薬の課題とホットメルトエクストルージョン(HME)について紹介します。
▼こんな方におすすめです!
- 難溶性原薬の処方設計に課題を感じている方
- スプレードライ法に限界を感じている方
- 固体分散体の開発、製造にコストや生産性、安全性、品質を求める方
■ 難溶性原薬とバイオアベイラビリティ
医薬品開発では、API の薬効そのものだけでなく、体内で必要な濃度に到達できるかが重要です。
特に BCS Class II や Class IV のように水への溶解性が低い原薬では、溶出が遅い、吸収が不十分、析出しやすいといった問題が起こりやすくなります。
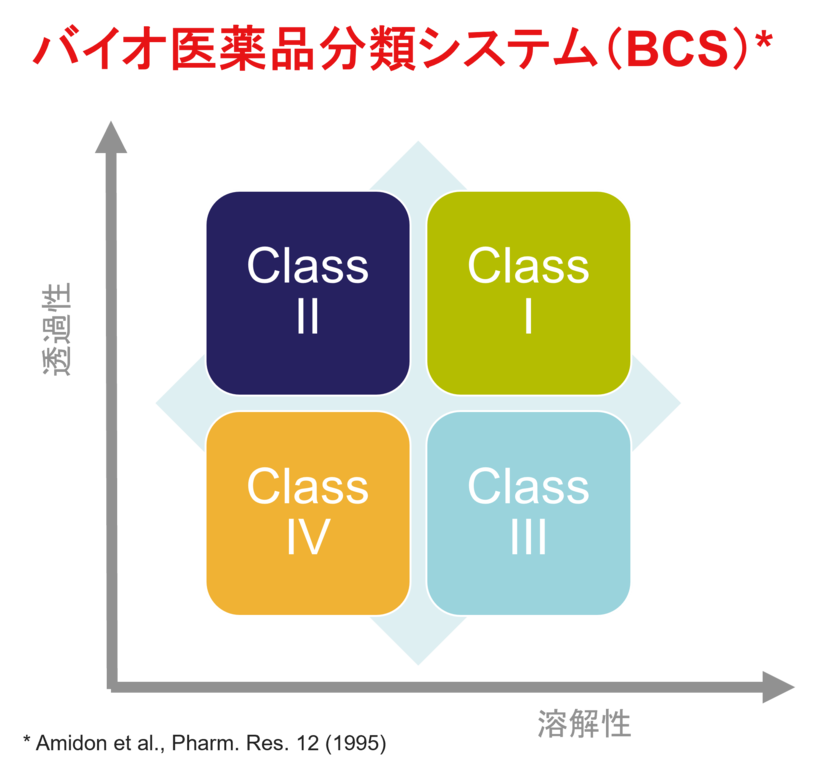
製剤研究の課題として、溶解速度の調整、過飽和状態の形成、析出抑制による過飽和濃度の維持が挙げられます。
つまり、単に「溶けやすくする」だけではなく、服用後の時間軸に沿って必要な溶出プロファイルを維持する設計が求められます。また、Class IV では溶解性に加え透過性も課題となるため、吸収促進や投与経路設計など追加検討が必要です。
■ スプレードライ法との比較
難溶性原薬の可溶化技術としては、スプレードライ法(SDD)も広く使われています。
一方で、SDD は有機溶媒、乾燥工程、溶媒回収、防爆・VOC 対策などの設備・運用負荷を伴います。
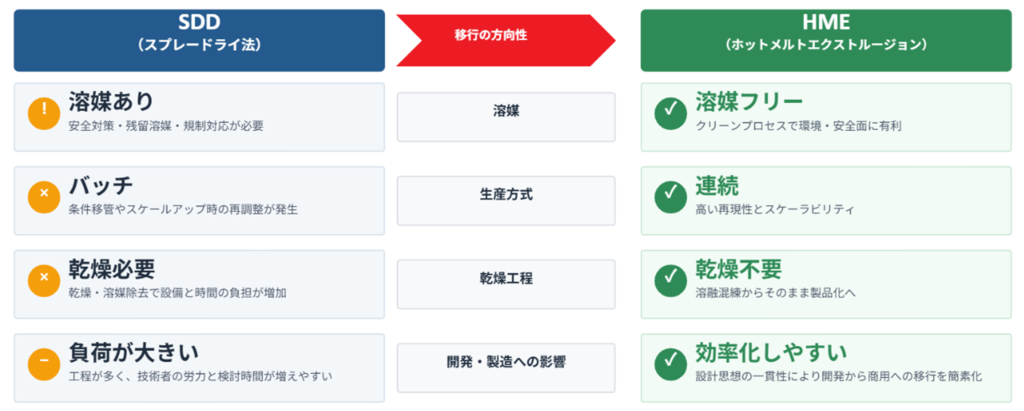
HME は API とポリマーを加熱・混練し、溶融物として押し出すプロセスであり、有機溶媒を使用しません。
乾燥工程を簡素化できるため、溶媒コストや廃棄物処理、インフラ要件を抑えやすい点が特長です。
ただし、HME は熱を利用するため、熱安定性の低い API では事前の特性評価とプロセス温度の設計が不可欠です。
■ HME が連続製造に適している理由
HME は原料供給、溶融混練、押出、冷却・成形を連続的に進められる工程です。
バッチ間差を抑えやすく、時間当たりの生産量で管理できるため、研究開発からパイロット、生産への展開(スケールアップ)を考えやすくなります。
また、プロセスが比較的シンプルであることは、工程数の削減、ダスト発生の低減、再現性向上にもつながります。
温度、スクリュー速度、材料供給速度、トルク、圧力などを管理しながら処方とプロセスを同時に最適化できる点は、製剤開発と生産に適していま す。
■ コストと持続可能性の視点
製剤技術の選定では、品質だけでなく製造コストと環境負荷も重要です。
HME は溶媒を使わないため、溶媒購入、乾燥、回収、廃棄に関わるコスト低減が期待できます。
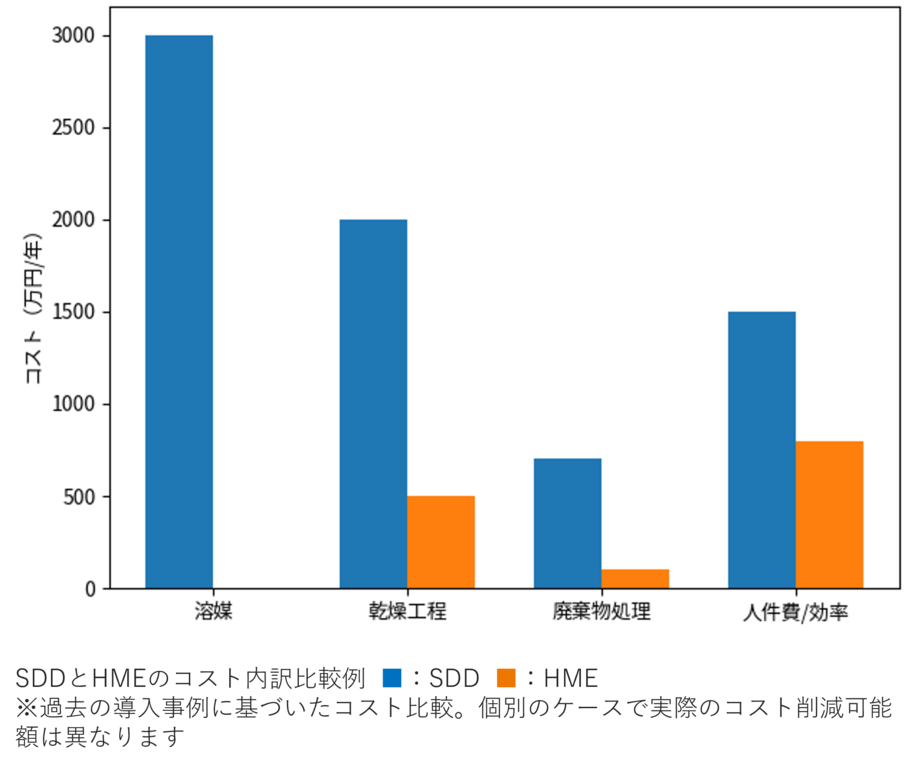
設備の設置面積が比較的小さいことも、GMP 環境での導入検討では利点になります。
近年は、製造の省エネルギー化や廃棄物削減も開発テーマとして重視されるため、HME は「製剤性能」と「持続可能な生産」を同時に考える技術といえます。
■ まとめ
難溶性原薬の課題は、溶解性だけでなく品質、コスト、環境負荷にも広がります。HME は溶媒フリーの連続製造として、固体分散体化とスケールアップを両立しやすい製剤開発手法です。
- サイト内検索
- ページカテゴリ一覧
- 新着ページ
-
- 製剤の課題とホットメルトエクストルージョン (2026年09月14日)
- 粉末射出成形(PIM)の最適化 二軸スクリューエクストルーダーによるコンパウンディング (2026年07月14日)
- 植物由来チーズ開発の革新:二軸押出とレオロジー分析を用いたテクスチャー制御 (2026年07月07日)
- ポリマー押出成形のリアルタイム成分分析 (2026年04月07日)
- ☆9月18日まで実施中:FTIR・FTNIR・ラマン エボリューションキャンペーン 2026 (2026年04月02日)

